


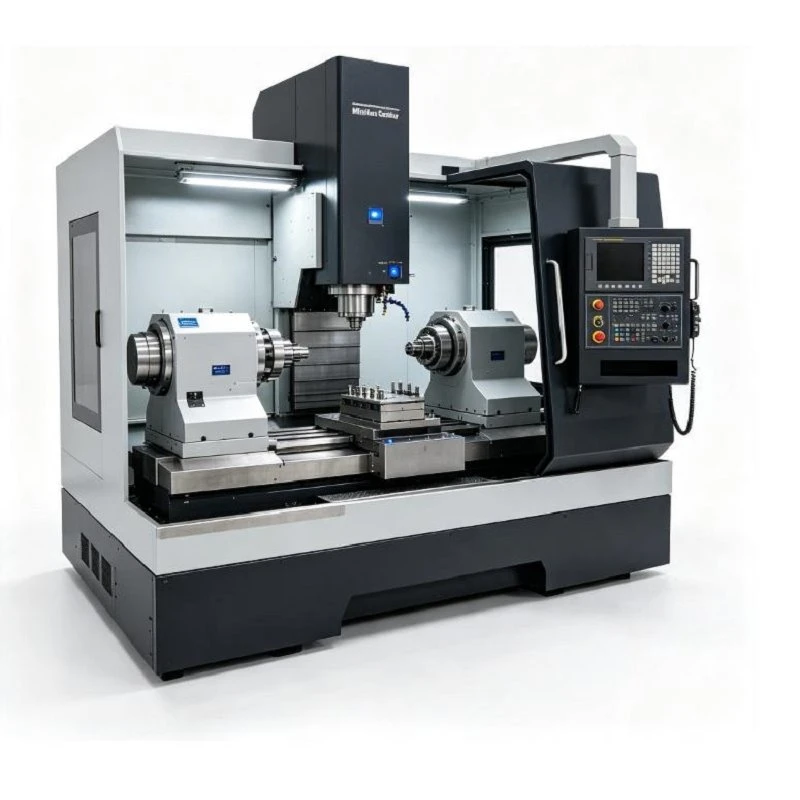
Ikerorsós maró esztergaközpont
A Twin Spindle Mill-Turn Center a nagy-precíziós esztergálást, a hajtott-szerszámmarást és az automatizált két-oldalas megmunkálást egyetlen CNC platformba integrálja. A másodlagos gépbeállítások kiküszöbölésére tervezett rendszer egy elsődleges főorsóval és egy ellentétes második orsóval rendelkezik, amely zökkenőmentesen fogadja a munkadarabot a teljes elöl-{5}}hátulsó feldolgozáshoz.
Műszaki előírások
|
Tétel |
Szabványos specifikáció |
|
A gép szerkezete |
45 fokos ferde ágy merev öntöttvas |
|
Max. Swing Ágy felett |
550 mm |
|
Max. Eszterga átmérő |
360 mm |
|
Max. Fordulási hossz |
600 mm |
|
Fő/al{0}}orsótokmány mérete |
8 hüvelyk / 6 hüvelyk (hidraulikus) |
|
Fő/al{0}}orsó orr |
A2-6 / A2-5 |
|
Főorsó rúd kapacitása |
65 mm |
|
Max. Fő/al{1}}orsó fordulatszáma |
4500 RPM / 5000 RPM |
|
Fő/al{0}}orsómotor teljesítménye |
15 kW / 11 kW |
|
Tengelymozgás (X / Z / Y) |
220 mm / 650 mm / Plusz/Mínusz 50 mm |
|
Al-Orsó mozgása (B/Z2 tengely) |
620 mm |
|
Hajtott szerszám sebesség és teljesítmény |
6000 RPM / 5,5 kW |
|
Gyorsmenet (X / Z / Y) |
24 m/perc / 30 m/perc / 12 m/perc |
|
Pozícionálási pontosság |
Plusz/mínusz 0,004 mm |
|
Ismételhetőség |
Plusz/mínusz 0,002 mm |
|
A gép méretei (H x Sz x Ma) |
3800 x 2100 x 2200 mm |
|
A gép hozzávetőleges tömege |
6.800 kg |
A gép legfontosabb elemei
Egyidejű kétoldalas{0}}megmunkálás:A fő- és{0}}alorsó konfigurációja azonnali hozzáférést biztosít a munkadarab első és hátsó felületéhez egyetlen beállításon belül.
Full Mill{0}}Sokoldalúság:A meghajtott szerszámok az opcionális Y-tengely, C-tengely vagy B-tengely képességekkel kombinálva lehetővé teszik a több-tengelyű kereszt-fúrást, a középső-hornyolást, a kontúrozást és a menetmarást.
Kiváló koncentrikusság és pontosság:Az automatikus orsó---transzfer garantálja a pontos elülső---hátsó fázisigazítást, és kiküszöböli a szerelési köteg-hibáit.
Magas hőstabilitás és merevség:Az egy-részes, nagy teherbírású-ferde ágy kialakítása csillapítja a vibrációt a nehézfémek eltávolítása során, meghosszabbítja a szerszám élettartamát és megőrzi a szűk tűréseket.
Rugalmas szerszámrendszerek:A nagy-kapacitású tornyok (BMT vagy VDI interfész) a statikus esztergaszerszámok és a nagy-fordulatszámmal hajtott szerszámok sokoldalú keverékét fogadják el.
Zökkenőmentes automatizálási integráció:Lámpák-gyártáshoz tervezve, beépített-rudadagolók, alkatrészfogók és portál/robot rakodórendszerek támogatásával.
Ipari alkalmazások
Autók és elektromos járművek:Erőátviteli tengelyek, meghajtó alkatrészek, kormánycsuklók és motoragyak.
Folyadék teljesítmény és hidraulika:Szelepdobok, hidraulikus szerelvények, szivattyúházak és elosztók.
Repülés és védelem:Nagy pontosságú-perselyek, működtető tengelyek és szerkezeti csatlakozók.
Általános szerződéses gyártás:Nagy{0}}vegyes vagy nagy{1}}volumenű munkaboltok, amelyek célja a gépek lábnyomának és a munkaerőtől való függés minimalizálása.
Iker{0}}orsós megmunkáló rendszer
Főorsó
Elsődleges nagyolás, nagy esztergálás, simítás, menetvágás és kezdeti fúrás közvetlenül nyers rúdanyagból vagy öntvényekből.
Második orsó
Automatikus-leszedés és precíziós hátsó-műveletek, beleértve a homlok-, hát-fúrást, hátsó-menetet és másodlagos marást.
Szinkronizált átviteli mechanika
A második orsó előrehalad, hogy megragadja az alkatrészt a Z-tengely pontos helyzetében. A sebesség és a szögfázis szinkronizálás zökkenőmentes átvitelt biztosít a gépi ciklus lendületének megszakítása nélkül.
Marási és fúrási képesség
C-Axis kontúrozás:Folyamatos orsópozicionálás polárkoordináta-maráshoz, radiális fúráshoz és reteszhornyok vágásához.
Y-Axis Travel:Középen kívüli-fúrás, Y-tengely síkmarás, oldalsó hornyolás és összetett 3D felületkontúrozás a középvonaltól eltérően.
B-Tengelyfej (opcionális):Elforgatható marófej szögfuratok fúrásához, összetett szögmegmunkáláshoz és összetett 5 tengelyes egyidejű műveletekhez.
Szerszám-, vezérlő- és munkatartó rendszerek
Hajtott szerszámok:BMT vagy VDI interfész tornyok, amelyek stabil nyomatékátvitelt biztosítanak a nagy sebességű-fúráshoz és a nagy{1}}végű maráshoz.
CNC rendszerek:Fejlett több{0}}csatornás vezérlők, amelyek a szinkronizált dupla-orsó végrehajtását és a valós-interferenciafigyelést kezelik.
Munkatartás:Hidraulikus 3 pofás tokmányok, befogópatronos tokmányok vagy egyedi puha pofák, amelyek finom geometriájúak, hogy megakadályozzák a befogás torzulását.
Gyártási és automatizálási lehetőségek
Automatikus rúdadagolók:Folyamatos állományadagolás a kis{0}}--közepes rúd megszakítás nélküli gyártása érdekében.
Alkatrészfogók és kirakodók:Integrált szállítószalag szállítórendszer a sérülésmentes{0}alkatrészeltávolításhoz folyamatos ciklusok során.
Portál/robot betöltés:Fej feletti robotkarok nehéz kovácsolt nyersdarabokhoz vagy öntött nyers alkatrészekhez.
A-folyamatban lévő eszköz és alkatrész vizsgálata:Renishaw szondaintegráció az automatikus szerszámkopás kompenzációhoz és a kritikus jellemzők ellenőrzéséhez.
Egyedi gépkonfiguráció és árajánlattételi folyamat
Annak érdekében, hogy alkalmazásmérnökeink konfigurálhassák az egység pontos orsókapacitását, tengelykonfigurációját és automatizálási csomagját, kérjük, adja meg:
Alkatrész specifikációk:2D/3D műszaki rajzok (STEP, IGES, PDF), amelyek a kritikus méreteket és geometriai tűréseket jelzik.
Anyag részletei:Anyagminőség (316L rozsdamentes acél, 4140 ötvözet, titán, alumínium 6061).
Gyártási követelmények:Cél éves mennyiség, sarzsméretek és szükséges célciklusidők.
Működési folyamat:Előnyben részesített betöltési mód (rúdadagoló, kézi tuskóbefogó vagy robotautomatizálás).
GYIK
Népszerű tags: ikerorsós malom esztergaközpont, Kína ikerorsós malom esztergaközpont gyártói, beszállítói, gyárai, esztergagép előnyei, esztergagép kocsi, esztergagép tartósság, esztergagép értékelése, esztergagép menetes sebesség, esztergagép -frissítések
Következő
Kétorsós vízszintes CNC esztergaAkár ez is tetszhet



A szálláslekérdezés elküldése