


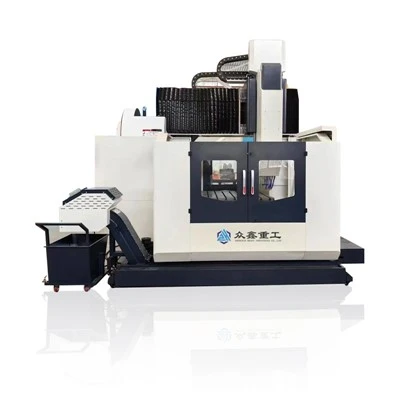
Gantry megmunkáló központ
A szerszámgép jellemzői
1. Ágy – Munkaasztal
A fő alkatrészek, köztük az ágy, a munkaasztal, az oszlop, a kereszttartó, a nyereg és az orsófej, nagyszilárdságú öntöttvas és gyanta homoköntési technológiával készülnek{0}}. Ezeket az alkatrészeket 3D CAD szoftverrel optimalizálták, és racionálisan elrendezett bordákkal növelik a merevséget és a szilárdságot. A gép egy rögzített-ágyas portálvázat alkalmaz. Az oszlop és a keresztgerenda integrált szerkezetet alkot, míg a munkaasztal az X-tengely mentén mozog az ágyon. Az oszlopok az ágy mindkét végén rögzítve vannak, és az orsófej függőlegesen mozog a Z-tengely mentén az oszlopok közé szerelt kereszttartón.
Ágyvezetők: Használjon importált, nagy teherbírású lineáris görgős{0}}vezetőket, amelyek kiváló pontosságot, a munkaasztal nagy érzékenységét és pontosságát, valamint a szervohajtás kiváló teljesítményét biztosítják. Nagy teherbírást, kiváló rezgéscsillapítást kínálnak vágás közben, ami javítja a gép általános teljesítményét, növeli a pontosságot és a hosszú távú stabilitást, valamint meghosszabbítja a gép élettartamát.
X-Tengelyhajtás: Egy bolygócsökkentőn keresztül csatlakoztatott szervomotor (3 méternél hosszabb X-tengelyű modelleknél) egy előfeszített gömbcsavart hajt meg. Ez a mechanizmus előre-hátra mozgatja a munkaasztalt az ágyon, X-tengelyirányú előtolási mozgást biztosítva. A csavar előfeszítése{7}}növeli a csavarszerelvény merevségét.
2. Keresztgerenda
A keresztgerenda vezetőpályái függőlegesen keresztezett elrendezést alkalmaznak, kiváló mechanikai tulajdonságokat biztosítva. Ez a kialakítás jelentősen javítja a vágási pontosságot és merevséget, megfelelő hajlítást és torziós merevséget biztosít a kereszttartónak, lehetővé téve a gép számára, hogy megbirkózzon a nehéz -terhelésű vágási műveletekkel.
Keresztgerendás vezetőpályák: Használjon importált, nagy teherbírású{0}}lineáris görgős vezetőket, amelyek kiváló pontosságukról ismertek. Alkalmasak nagy teljesítményű-vágásra, és stabil működést biztosítanak.
Y-tengelyhajtás: A szervomotor meghajt egy golyóscsavart, amely a nyerget balra és jobbra mozgatja a keresztgerenda mentén, biztosítva az Y-tengely előtolási mozgását.
3. Orsófej
Az orsó fejrésze lineáris vezetőkkel ellátott nyomószár szerkezetet vesz fel. A Z-tengely négy vezetőúttal rendelkezik, amelyek kiváló rezgéselnyelést és stabil vágást biztosítanak működés közben.
Z-Tengelyhajtás: A szervomotor meghajt egy golyóscsavart, amely fel-le mozgatja az orsófejet a nyeregen, biztosítva a Z-tengely előtolási mozgását. A Z-tengely szervomotorja egy automatikus fékkel van felszerelve, amely áramkimaradáskor bekapcsol, és blokkolja a motor tengelyét, hogy megakadályozza a mozgást.
Orsószerelvény: egy speciális tajvani gyárban gyártják, nagy pontosságot és teljesítményt biztosítva. A szerszám befogását az orsón lévő tárcsarugók biztosítják, amelyek egy négyujjas körmös mechanizmuson keresztül feszítik meg a szerszámtartó húzócsapját, szorosan rögzítve a szerszámot az orsó kúpjában. A gép rendelkezik orsó-tájolás funkcióval.
4. Pneumatikus rendszer
Elsősorban szerszámbefogásra/leszorításra, orsó középen át-levegőre és orsóorr-tömítésre használják.
5. Gépvédelem
Az X-tengelyes ágyvezetőket rozsdamentes acél teleszkópos burkolatok védik.
Az Y-tengely keresztgerenda vezetőpályáit harmonika-típusú burkolatok védik.
Az egész gép teljesen be van zárva a forgácsok és a hűtőfolyadék fröccsenése miatt, biztonságos és kényelmes munkakörnyezetet biztosítva a kezelő számára.
6. Kenőrendszer
Mindhárom tengely csapágyai zsírral vannak kenve.
Az összes golyóscsavar-szerelvény automatikusan olajjal van kenve.
Mindhárom tengely vezetősínjei automatikus kenési pontokkal rendelkeznek. A kenőanyagot a vezetőpálya párokhoz osztják el, a kenési ciklust a CNC rendszer automatikusan vezérli.
7. Kiegyensúlyozó rendszer
Nitrogén--olaj felett-kiegyensúlyozó hengert használ, hogy biztosítsa az orsófej stabil mozgását. A szerszám kioldásához hidraulikus henger szolgál, míg az automatikus szerszámbefogó berendezés szorítóerejét tárcsarugók biztosítják.
8. Hűtőrendszer
Az orsóhenger orránál külső szerszámhűtő képességgel rendelkezik. A hűtőfolyadék jellemzően nem-korrozív, például emulzió vagy könnyű ásványolaj.
9. Forgácseltávolító rendszer
A munkaasztalon keletkező forgácsot az ágy mindkét oldalán csavaros szállítószalagok továbbítják egy elülső -szerelt láncos{1}} típusú szállítószalaghoz.
10. Elektromos szekrény hőcserélő
A zárt hőcserélő megakadályozza a légcserét a szekrény belsejében és kívül, hatékonyan blokkolja a nedvességet, az olajködöt és a port. Kompakt, könnyű és egyszerű karbantartást igényel.
Elektromos szekrényklíma (opcionális): A külső környezeti feltételek alapján külön szekrényhűtő (légkondicionáló) telepíthető. Elektronikus hőmérsékletszabályozással (±1 fok), állandó hőmérsékletet tart a szekrényben, szabályozza a hőt, és párátlanítást biztosít az elektronikus alkatrészek élettartamának meghosszabbítása érdekében.
11. Szerszámmagazin szerkezete (standard)
A gép egy megbízható tajvani -24-szerszámkaros (tárcsás bütykös típusú) szerszámcserélővel van felszerelve, amely rövid szerszámcsere-időt biztosít.
Chain{0}}Type Tool Magazine (opcionális): 40-szerszámkapacitást kínál. Tartalmaz egy kétkarú-automatikus szerszámváltót, bütykös-meghajtású mechanizmussal, valamint motorral-meghajtott a sebesség és a stabilitás érdekében. Tartalmaz egy nagykapacitású szerszámtartó tárolót, amelyet motor hajt és hengeres bütykös pozicionáló mechanizmus a nagy stabilitás érdekében.
12. Orsós olajhűtő (opcionális)
Az opcionális állandó{0}}hőmérsékletű olajhűtő megakadályozza, hogy az orsó termikus növekedése befolyásolja a megmunkálási pontosságot. Javítja a megmunkálási pontosságot és hatékonyságot, megakadályozza az orsó középpontjának eltolódását vagy termikus deformációját, meghosszabbítja a gép élettartamát, stabilizálja az olajnyomást, megakadályozza az olaj csapódását, és alacsony zajszinttel működik.
13. Gépminőség-ellenőrzés
A minőségellenőrzést szabványosított gyártási folyamatok és a részletekre való professzionális odafigyelés révén valósítják meg. Az öntvény megmunkálásától a végső összeszerelésig minden lépés szigorú, professzionális szabványokat követ. Minden összeszerelési eljárás, minden kézi kaparási művelet, és még az egyes csavarok meghúzása is a professzionális gyártási képességet tükrözi. Egy termékminőség-irányítási rendszer és egy problémafelelősségi rendszer működik, amelyek biztosítják, hogy minden gép megfeleljen a vezető piaci szabványoknak.
Műszaki adatok:
|
Kategória |
Tétel |
Specifikáció |
|
Munkaasztal |
Táblázat mérete |
2200 mm x 1300 mm |
|
Maximális asztalterhelés |
3 tonna (3000 kg) |
|
|
Működési tartomány |
X-Axis Travel |
2000 mm |
|
Y-Axis Travel |
1600 mm |
|
|
Z-Axis Travel |
700 mm |
|
|
Gantry szélesség |
1650 mm |
|
|
Orsó |
Sebesség tartomány |
8000 ford./perc |
|
Maximális orsómotor teljesítmény |
15 kW |
|
|
Orsó orr az asztalhoz min./max. Távolság |
65 - 765 mm |
|
|
Orsó kúp |
BT40 / Cat 40 (150 mm-es húzócsappal) |
|
|
Szervo rendszer |
3 tengelyes motor nyomatéka |
35/18/18 Nm |
|
Takarmányrendszer |
Rapid Traverse |
X-Tengely: 18 m/perc |
|
Y-Tengely: 18 m/perc |
||
|
Z-Tengely: 18 m/perc |
||
|
Maximális vágási előtolás |
10000 mm/perc |
|
|
Pontosság |
Pozícionálási pontosság |
X-Tengely: ±0,005/300 mm |
|
Y-Tengely: ±0,005/300 mm |
||
|
Z-Tengely: ±0,005/300 mm |
||
|
Ismételhetőség |
X-Tengely: ±0,005 mm |
|
|
Y-Tengely: ±0,005 mm |
||
|
Z-Tengely: ±0,005 mm |
||
|
Szerszámozás |
Max. Szerszám átmérője (szomszédos / nincs szomszédos szerszám) |
Ø150 mm / Ø250 mm |
|
Max. Szerszám hossza |
350 mm |
|
|
Max. Szerszám súlya |
20 kg |
|
|
Eszköz-a-Eszközcsere ideje |
3,5 mp |
|
|
Közművek |
Légnyomás követelmény |
5 - 7 kgf/cm² (kb. . 0.49 - 0.69 MPa) |
|
Teljes méretek |
A gép méretei (H x Sz x Ma) |
5850 mm x 3570 mm x 3400 mm |
Fő összetevők listája:
|
Nem. |
Szabványos konfiguráció |
Specifikáció / Név |
Eredet/márka |
|
1 |
Vezérlőrendszer |
SYNTEC 22MA-4 (minden-az egyben) |
Tajvan / SYNTEC |
|
2 |
Mechanikus orsó |
Szíj{0}}hajtású, BT40-Ø150 |
Tajvan / Okada |
|
3 |
X-Tengelyes golyóscsavar |
R50-12 |
Tajvan / HIWIN |
|
4 |
Y-Axis Golyós csavar |
R50-12 |
Tajvan / HIWIN |
|
5 |
Z-Axis Golyós csavar |
R50-12 |
Tajvan / HIWIN |
|
6 |
X-Axis Lineáris Guideway |
45 mm-es nagy teherbírású{1}}görgővezető, 8 blokk |
Tajvan / HIWIN |
|
7 |
Y-Axis Lineáris Guideway |
45 mm-es nagy teherbírású{1}}görgővezető, 4 blokk |
Tajvan / HIWIN |
|
8 |
Z-Axis Lineáris vezetőpálya |
Turcite{0}}B bevonatú Heavy{1}}Duty Hard vezetőút |
Szerszámgép egyeztetve |
|
9 |
Három-tengelyű csavaros csapágyak |
X: 4072; Y/Z: 3062 |
Japán / NSK vagy NACHI |
|
10 |
Csavar előfeszítő anya- |
YSR |
Tajvan / Yinsh |
|
11 |
Z-Tengelykiegyenlítő rendszer |
Kiegyensúlyozó rendszer |
Wuxi / Huajin |
|
12 |
Központi autókenő rendszer |
Volumetrikus típus |
Hegu |
|
13 |
Pneumatikus rendszer |
- |
Tajvan / AirTAC |
|
14 |
Világítási rendszer |
Munka lámpa |
Guangdong |
|
15 |
Szerszám befogó henger |
Boost Type |
Tajvan / AirTAC |
|
16 |
Elektromos szekrény hőcserélő |
Forgalom típusa |
Tajvan-finanszírozott |
|
17 |
Belső védőburkolat (teleszkópos burkolat) |
Teleszkópos acél sisak típus |
Zhongxin nehézipar |
|
18 |
Teljes ház |
Teljes ház (gyári szín) |
Zhongxin nehézipar |
|
19 |
Forgácseltávolító rendszer |
Két-csavaros egy-láncos szállítószalag |
Zhongxin nehézipar |
|
20 |
Olajhűtő* |
- |
Tajvan{0}}finanszírozott (opcionális) |
|
21 |
Disc{0}}Type Tool Magazine |
24-szerszám, kar típus |
Tajvan / Okada vagy Shoulun |
|
Jegyzet:Alkatrészhiány esetén azonos specifikációjú, azonos vagy magasabb minőségű és egyenértékű márkájú helyettesítőre cseréljük. * az opcionális elemet jelöli. |
|||
Szabványos megmunkálási funkciók Bevezetés:
|
Nem. |
Funkció (angol) |
Leírás |
|
1 |
Vezérlési útvonalak száma |
1 |
|
2 |
Maximális összes vezérelt tengely (Szervo + Orsó) |
6 |
|
Maximális vezérelt szervotengelyek |
5 |
|
|
Maximális vezérelt orsók |
1 |
|
|
3 |
Egyidejűleg vezérelt tengelyek |
4 |
|
4 |
Kijelző egység |
10,4" színes LED |
|
5 |
Szervo HRV vezérlés |
Nagy{0}}sebességű, nagy-pontos szervovezérlés |
|
6 |
Programkapacitás |
512K (1280m) |
|
7 |
I/O link i |
1024 / 1024 |
|
8 |
Automatikus adatmentés |
A szerszámgép adatainak biztonsági mentése |
|
9 |
Memóriakártya szerkesztése/futtatása |
DNC / Online megmunkálás |
|
10 |
Programmappakezelés |
Funkciók makróprogramok és megmunkáló programok használatához |
|
11 |
FSSB nagy{0}}sebességű merev menetfúrás |
Csökkenti a merev ütögetési időt és a hibákat |
|
12 |
Intelligens holtjáték kompenzáció |
Holtjáték kompenzáció |
|
13 |
PMC tengelyvezérlés |
Akkor használatos, ha a szerszámtár szervo{0}}hajtású |
|
14 |
Adatátvitel beágyazott Etherneten keresztül |
Adatátviteli funkció Etherneten keresztül |
|
15 |
Programátvitel USB-ről CF-kártyára |
Adatátviteli funkció |
|
16 |
Servo Guide Mate |
Szervo optimalizálás |
|
17 |
Orsó intelligens terhelésmérő |
Figyeli az orsó áramát és egyéb állapotokat |
|
18 |
AI Contour Control |
Optimális sebesség- és gyorsulásszabályozás-előretekintve |
|
19 |
Sima toleranciaszabályozás |
Meghatározza a megfelelő megmunkálási sebességet a parancsolt tűréshatáron keresztül |
|
20 |
Intelligens átfedés |
Csökkenti az alkatrész megmunkálási ciklusidejét |
|
21 |
Orsó HRV vezérlés |
Nagy{0}}sebességű, nagy-pontos szervovezérlés |
|
22 |
Hüvelyk/metrikus átváltás |
Szerszámgépegységek átalakítása |
|
23 |
HRV2 vezérlés |
Nagy{0}}sebességű, nagy-pontos szervovezérlés |
|
24 |
HRV3 kontroll |
Nagy{0}}sebességű, nagy-pontos szervovezérlés |
|
25 |
SYNTEC 22MA-4 Minden-az egyben |
Szervohangolás a nagy{0}}sebességű, nagy-precíziós megmunkáláshoz rövid időn belül |
|
26 |
Rugalmas adagolóeszköz |
Önkényes DMR |
|
27 |
Legkisebb parancsnövekmény (0,0001 mm, 0,0001 fok, 0,00001 hüvelyk) |
Minimális rendszeregység |
|
28 |
Tükörkép |
Minden tengelyhez |
|
29 |
Merev menetfúró visszahúzás |
Merev menetfúró visszahúzás |
|
30 |
Pufferregiszter |
Rendszeradat-puffer |
|
31 |
Pozícionálás (orsó orientáció) |
Orsó pozicionáló funkció menetfúráshoz, szerszámcseréhez |
|
32 |
Lineáris interpoláció |
Lineáris megmunkálási funkció |
|
33 |
Körinterpoláció |
Körkörös megmunkálási funkció |
|
34 |
Helikális interpoláció |
Helikális megmunkálási funkció |
|
35 |
Menetvágás, szinkron előtolás |
Menetvágás, szinkron előtolás |
|
36 |
Rotary Axis Rollover |
A forgótengely felborulása |
|
37 |
Letörés/R sarok bármilyen szögben |
Letörés/R sarok bármilyen szögben |
|
38 |
Konzerv ciklusok fúráshoz |
Konzerv ciklusok fúráshoz |
|
39 |
Kutya nélküli referenciapont beállítása |
Kutya nélküli referenciapont beállítása |
|
40 |
Automatikus sarokfelülírás |
Az előtolás felülírásának automatikus vezérlése a sarkoknál |
|
41 |
Méretezés |
Méretezés |
|
42 |
Sík kiválasztása |
G17, G18, G19 |
|
43 |
Programozható tükörkép |
Programozható tükörkép minden tengelyhez |
|
44 |
Egyetlen blokk |
Programvégrehajtás egyetlen blokkban |
|
45 |
Program újraindítása |
A program ideiglenes megszakítása után indítsa újra |
|
46 |
Szerszám átmérő / orrsugár kompenzáció |
Szerszámparaméter kompenzáció |
|
47 |
Szerszámélettartam-kezelés |
Szerszám élettartam menedzsment |
|
48 |
Meghosszabbított szerszámélettartam-kezelés |
Meghosszabbított szerszámélettartam-kezelés |
|
49 |
Holtjáték kompenzáció |
Géptengely holtjáték kompenzációs funkció |
|
50 |
Pozíciókövetés |
Pozíciókövetés |
|
51 |
Rendellenes terhelés észlelése |
Rendellenes terhelés észlelése minden tengelyen |
|
52 |
Pozíció kapcsoló |
Programvédelmi funkció |
|
53 |
Háttérszerkesztés |
A program szerkesztése szerkesztési módban lehetséges |
|
54 |
Több-nyelvű megjelenítési funkció |
10 rendszerműködtető interfész nyelv |
|
55 |
Ön{0}}diagnosztikai funkció |
Figyeli a szerszámgép állapotát |
|
56 |
Súgó funkció |
Rendszerriasztások megtekintése |
|
57 |
Nano interpoláció |
Nano interpoláció |
|
58 |
Munka koordináta rendszer |
G52 ~ G59 |
|
59 |
Abszolút/növekményes parancs |
Ugyanazon blokkon belül keverhető |
|
60 |
Hibadiagnosztika |
Ellenőrzi a szerszámgép aktuális meghibásodását |
|
61 |
Képernyő tiszta |
Kézi vagy automatikus képernyőtörlés |
|
62 |
Energiafogyasztás figyelése |
Figyeli a szerszámgép energiafogyasztását |
Szerszámgép munkakörnyezeti feltételek:
Háromfázisú váltóáramú tápegység: 380 V ±10% ~ 15%; 50Hz ±1Hz. Fő tápkábel: 8 mm² vagy nagyobb. Földelő vezeték: 8 mm² vagy nagyobb.
Környezeti hőmérséklet: 8-40 fok.
Relatív páratartalom: 80% vagy annál kevesebb.
Tartsa távol erős fényforrásoktól, rezgésforrásoktól és hőforrásoktól. Tartsa távol a nagy-frekvenciás generátoroktól, kisülési berendezésektől, hegesztőgépektől stb., hogy elkerülje az elektromos interferenciát, amely meghibásodást okozhat a gép NC-rendszerében.
Az ajánlott olajok és zsírok táblázata:
|
Kenés rész |
Mennyiség |
Ajánlott kenőanyag |
|
Megjegyzések |
|
|
Környezeti hőmérséklet{0}}~40 fok |
Környezeti hőmérséklet. 5~10 fok |
||||
|
Golyós csavarok |
Olaj kenés |
2-4 liter |
Way Oil #68 |
Way Oil #32 |
1. Naponta ellenőrizze és töltse fel üzembe helyezés előtt vagy riasztás esetén. |
|
Zsír Kenés |
0,7-0,8 liter |
Lítium zsír #000 |
2. Cserélje ki az olajminőséget az alacsony hőmérséklethez. |
||
|
3. A zsírpatronok márkájának meg kell egyeznie a kenőanyag gyártójával. |
|||||
|
Orsós és csavaros hűtőegység |
Vízhűtő |
15-35 liter |
BASF G48 fagyálló (más közeg nem megengedett) |
- |
1. Naponta ellenőrizze és töltse fel a fagyállót/olajat használat előtt, vagy ha riasztás jelenik meg. |
|
Olajhűtő |
20-40 liter |
Great Wall No{0}} Spindle Oil |
Great Wall No{0}} Spindle Oil |
2. Cserélje ki az olajminőséget az alacsony hőmérséklethez. |
|
|
Hidraulikus állomás |
25 liter |
Hidraulika olaj HM #32 |
Hidraulika olaj HM #20 |
1. Naponta ellenőrizze működés előtt; évente cserélje ki az olajat. |
|
|
Erősítő henger |
0,1-0,2 liter |
32-es hidraulika olaj |
20-as hidraulika olaj |
1. Naponta ellenőrizze működés előtt; töltse fel, ha az olajpohár csak 1/3-a megtelt. |
|
|
Vágófolyadék |
100-350 liter |
Válassza ki a megfelelő vágófolyadékot a munkadarab anyagának és a megmunkálási feltételeknek megfelelően (a mennyiség a tényleges tartálykapacitás alapján). |
- |
Indítás előtt ellenőrizze, hogy nincs-e jég a tartályban, ha a környezeti hőmérséklet megfelelő. 5 fok alatt van. |
|
|
4. tengely |
0,8-1 liter |
Sebességváltó olaj #150 |
Sebességváltó olaj #100 |
1. Naponta ellenőrizze működés előtt; 6 havonta olajat cserélni. |
|
|
Szerszámváltó kar rendszer |
7 liter |
Sebességváltó olaj #100 |
15W-40 fagyálló dízelmotorolaj |
1. Naponta ellenőrizze működés előtt; 2400 üzemóránként vagy 6 havonta cserélje ki az olajat. |
|
Népszerű tags: portálmegmunkáló központ, Kína portálmegmunkáló központok gyártói, beszállítói, gyárai, CNC vízszintes megmunkálási központ unalmas, cnc vízszintes megmunkáló központ megfelelőségi útmutatókhoz, cnc vízszintes megmunkálóközpont just-in-time gyártási útmutatókhoz, CNC vízszintes megmunkálási központ a fogadáshoz, cnc vízszintes megmunkáló központ szállítási útmutatókhoz, CNC vízszintes megmunkálási központ ellenőrzési központ
Egy pár
nemKövetkező
Gantry típusú megmunkáló központAkár ez is tetszhet



A szálláslekérdezés elküldése