

Mekkora a nehéz tehergépjármű -eszterga tartománya? Mint a nehéz tehergépjármű -eszterék tapasztalt szállítója, ezt a kérdést gyakran felteszik az ügyfelek, akik a megmunkálási műveleteket optimalizálni akarják. Ebben a blogbejegyzésben belemerülem azokba a tényezőkbe, amelyek befolyásolják a nehéz teherbírású fém eszterga tartományát, feltárom a tipikus betáplálási sebesség tartományokat, és megvitatom, hogy a megfelelő betáplálási sebesség megválasztása hogyan javíthatja a megmunkálási hatékonyságot és a minőséget.
Az adagolási sebesség tartományát befolyásoló tényezők
A nagy teherbírású fém eszterga betáplálási sebessége arra a távolra utal, hogy a vágószerszám az orsó forradalma alatt a munkadarab mentén halad előre. Számos kulcsfontosságú tényező befolyásolja a nagy teherbírású fém eszterga tartományát:
1. Géptervezés és képességek
Az eszterga kialakítása és felépítése döntő szerepet játszik a takarmány -tartomány meghatározásában. A nagy és kemény munkadarabok kezelésére nagy teherbírású fém esztergait építenek, amelyek gyakran lassabb előadási sebességet igényelnek a pontos és stabil vágás biztosítása érdekében. Az eszterga orsó mérete és ereje, az ágy és a kocsi merevsége, valamint a takarmány -mechanizmusok minősége hozzájárul a különböző betáplálási sebességek kezelésének képességéhez.
A robusztusabb és pontosabb takarmány -mechanizmusokkal rendelkező eszterálók, például a szervo motorokkal és a golyócsavarokkal felszerelt, szélesebb takarmány -tartományt érhetnek el, és nagyobb irányítást kínálhatnak a vágási folyamat felett. Ezek a fejlett szolgáltatások lehetővé teszik a pontosabb és következetesebb takarmányozási sebességeket, amelyek nélkülözhetetlenek a kiváló minőségű megmunkáláshoz.
2. Munkadarab anyag
A megmunkált anyag típusa egy másik jelentős tényező, amely befolyásolja a betáplálási sebesség tartományát. A különböző anyagok különböző keménységgel, keménységgel és megmunkálhatósági jellemzőkkel rendelkeznek, amelyekhez az optimális vágási eredmények elérése érdekében eltérő takarmány -sebesség szükséges. Például a lágyabb anyagok, például az alumínium és a sárgaréz általában magasabb takarmány -sebességgel lehet megmunkálni, mint a keményebb anyagok, például acél és titán.
A kemény anyagok megmunkálásakor gyakran lassabb előadási sebességre van szükség a szerszám túlzott kopásának megakadályozásához és a vágóél integritásának biztosításához. Másrészt, a lágyabb anyagok túl lassú megmunkálása az előtolási sebességnél rossz felületet és csökkentett termelékenységet eredményezhet. Ezért fontos, hogy a megfelelő betáplálási sebességet a megmunkált anyag alapján válasszuk ki.
3. Vágószerszám geometria és anyag
A vágószerszám geometriája és anyaga szintén döntő szerepet játszik a betáplálási sebesség tartományának meghatározásában. A vágószerszámokat, különböző formájú, méretű és gerincszögekkel, meghatározott megmunkálási alkalmazásokhoz és anyagokhoz készültek. A vágószerszámú anyagok, például a nagysebességű acél (HSS), a karbid vagy a kerámia választása szintén befolyásolja annak teljesítményét és az ajánlott betáplálási sebességet.
Például a karbidvágó szerszámok nagy keménységükről és kopásállóságukról ismertek, amelyek lehetővé teszik számukra, hogy magasabb előadási sebességgel működjenek, mint a HSS szerszámok. A karbid szerszámok ugyanakkor törékenyebbek, és gondos kezelést igényelnek a forgácsolás vagy a törés elkerülése érdekében. A vágószerszám geometriája, mint például az orr sugár és a chip -megszakító kialakítása, szintén befolyásolhatja a takarmány -sebességet, ha befolyásolja a chip kialakulását és az evakuálási folyamatot.
4. Módosítási művelet
A végrehajtandó megmunkálási művelet, például a fordulás, a szembe, a menetes vagy a barázolás, szintén befolyásolja a betáplálási sebesség tartományát. A különböző műveletekhez a kívánt eredmények elérése érdekében eltérő vágási feltételeket és takarmányozási sebességeket igényel. Például a fordulási műveletek általában magasabb előadási sebességet igényelnek a menetes műveletekhez képest, amelyek pontosabb és ellenőrzött betáplálási sebességet igényelnek a pontos szál hangmagasságának biztosítása érdekében.
A vágás mélysége és a vágás szélessége szintén szerepet játszik a takarmány -sebesség meghatározásában. A nagyobb vágási mélység vagy a vágás szélessége általában lassabb előadási sebességet igényel a vágószerszám és az eszterga túlterhelésének megakadályozása érdekében. Ezért fontos, hogy vegye figyelembe a konkrét megmunkálási műveletet és a kívánt vágási paramétereket az adagolási sebesség kiválasztásakor.
Tipikus betáplálási tartományok
A nagy teherbírású fém eszterga tartománya a fent említett tényezőktől függően változhat. Általános iránymutatásként azonban a legtöbb nehéz tehergépjármű -eszterga tartománya általában 0,001 hüvelyk / forradalom (IPR) és 0,1 hüvelyk / forradalom (IPR) között esik. Ez a tartomány lehetővé teszi a megmunkálási alkalmazások széles skáláját, a durva műveletektől a befejező műveletekig.
A durva műveletekhez, ahol a cél az, hogy nagy mennyiségű anyagot gyorsan eltávolítson, általában a magasabb előadási sebességet részesítik előnyben. A 0,01 IPR - 0,1 IPR tartományban a takarmány -sebességet általában használják az acél és más kemény anyagok durva fordulási műveleteihez. Ez lehetővé teszi a hatékony anyag eltávolítását, miközben fenntartja az ésszerű vágási sebességet és a szerszám élettartamát.
A befejező műveletekhez, ahol a cél a sima felület befejezése és a nagy dimenziós pontosság elérése, általában alacsonyabb előadási sebességre van szükség. A 0,001 IPR - 0,01 IPR tartományban a takarmány -sebességet általában használják a precíziós komponensek fordulási műveleteinek befejezéséhez. Ez lehetővé teszi a vágási folyamat pontos ellenőrzését, és biztosítja a kiváló minőségű felületi felületet.
Fontos megjegyezni, hogy ezek csak általános iránymutatások, és a tényleges betáplálási sebességtartomány változhat az adott esztergamodelltől, a munkadarab anyagától, a vágószerszámtól és a megmunkálási műveletetől függően. Ezért mindig ajánlott, hogy konzultáljon az esztergagyártó előírásaival és irányelveivel, valamint a vágószerszámgyártó ajánlásaival, amikor kiválasztja a megmunkálási alkalmazás megfelelő betáplálási sebességét.
A megfelelő betáplálási sebesség kiválasztása
A megfelelő takarmány -sebesség kiválasztása elengedhetetlen az optimális megmunkálási eredmények eléréséhez a termelékenység, a minőség és a szerszám élettartama szempontjából. Íme néhány tipp, amelyek segítenek kiválasztani a nehéz adagolási sebességet a nagy teherbírású fém esztergahoz:

1. Fontolja meg a munkadarab anyagát
Mint korábban említettük, a megmunkált anyag típusa kulcsfontosságú tényező a betáplálási sebesség meghatározásában. Olvassa el a vágószerszámgyártó ajánlásait vagy megmunkálási kézikönyveit a javasolt takarmány -sebességekre az adott anyag alapján. Vegye figyelembe az anyag keménységét, keménységét és megmunkálhatóságát az előtolási sebesség kiválasztásakor.
2. Értékelje a vágószerszámot
A vágószerszám típusa és geometriája szintén döntő szerepet játszik az előtolási sebesség meghatározásában. Válasszon egy vágószerszámot, amely alkalmas az anyaghoz és a megmunkálási művelethez. Vegye figyelembe a szerszám élvonalbeli geometriáját, a gereblye -szöget és a chip -megszakító kialakítását, mivel ezek a tényezők befolyásolhatják a takarmány -sebességet és a vágási teljesítményt.
3. Határozza meg a megmunkálási műveletet
A végrehajtandó megmunkálási művelet, például a fordulás, a szembe, a menetes vagy a barázolás, szintén befolyásolja az előtolási sebességet. A különböző műveletekhez eltérő vágási feltételeket és takarmányozási sebességeket igényel. Vegye figyelembe a vágás mélységét, a vágás szélességét és a kívánt felületet az előtolási sebesség kiválasztásakor.
4. Tesztelje és állítsa be
Miután a fenti tényezők alapján kiválasztotta a kezdeti előadási sebességet, fontos, hogy szükség szerint tesztelje és módosítsa a takarmány -sebességet. Kezdje a konzervatív betáplálási sebességgel, és fokozatosan növelje azt, miközben figyelemmel kíséri a vágási folyamat. Vigyázzon a vágóerőkre, a felszíni kivitelre és a szerszám kopására. Ha észreveszi a túlzott szerszám kopásának, a gyenge felületi kivitelnek vagy a rezgésnek a jeleit, csökkentse az előtolási sebességet és végezze el a szükséges beállításokat.
Nehéz fém esztergakínálatunk
Cégünkben a nehéz teherbírású fém eszterék széles skáláját kínáljuk, amelyek célja az ügyfelek változatos igényeinek kielégítése. Az esztergainkat kiváló minőségű alkatrészekkel és fejlett technológiákkal építjük fel, hogy biztosítsák a megbízható teljesítményt és a precíziós megmunkálást.
Az egyik népszerű modellünk aÚj ferde ágy eszterga- Ez az eszterga ferde ágy kialakításával rendelkezik, amely jobb chip -evakuálást és jobb hozzáférést biztosít a munkadarabhoz. Fel van szerelve egy erős orsómotorral és egy nagy pontosságú takarmányrendszerrel, lehetővé téve a takarmány-sebesség széles skáláját és a vágási folyamat pontos ellenőrzését.
Egy másik modell, amelyet kínálunk, aNagy esztergagép- Ezt az esztergat nagy teljesítményű megmunkálási alkalmazásokhoz tervezték, és képesek kezelni a nagy és hosszú munkadarabokat. Robusztus ággyal és merev kocsival épül fel, biztosítva a stabil és pontos megmunkálást. A nagy esztergagép számos takarmány -tartományt is kínál, így különféle megmunkálási műveletekhez alkalmas.
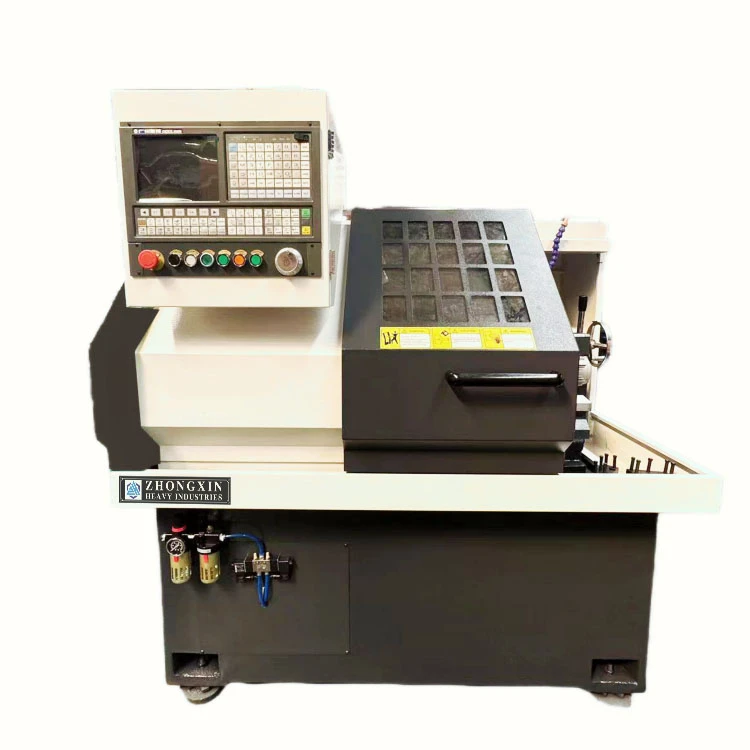
Megvan aCK6132 CNC eszterga, amely sokoldalú és költséghatékony lehetőség a kis és közepes méretű megmunkálási feladatokhoz. Ez az eszterga CNC vezérlőrendszerrel van felszerelve, lehetővé téve a könnyű programozást és működést. Számos takarmány -tartományt kínál, és testreszabható a konkrét megmunkálási követelmények teljesítéséhez.
További információkért lépjen kapcsolatba velünk
Ha érdekli, hogy többet megtudjon a nehéz tehergépjármű -eszterékekről, vagy bármilyen kérdése van a takarmány -tartományokkal és a megmunkálási alkalmazásokkal kapcsolatban, kérjük, ne habozzon kapcsolatba lépni velünk. Szakértői csoportunk rendelkezésre áll, hogy részletes információkat és útmutatásokat nyújtson Önnek az Ön igényeinek megfelelő eszterga kiválasztásához.
Úgy gondoljuk, hogy a megfelelő betáplálási sebesség kiválasztása elengedhetetlen az optimális megmunkálási eredmények eléréséhez, és elkötelezettek vagyunk abban, hogy segítsünk ügyfeleinknek megalapozott döntések meghozatalában. Függetlenül attól, hogy kicsi műhely vagy nagy gyártóüzem, rendelkezzünk szakértelemmel és termékekkel, amelyek megfelelnek az Ön megmunkálási igényeinek.
Referenciák
- ASM kézikönyv, 16. kötet: megmunkálás, ASM International.
- Módosítási adatok kézikönyve, 4. kiadás, Metcut Research Associates, Inc.
- Cutting Tool Engineering Handbook, 5. kiadás, a gyártómérnökök Társasága.


