

Réságyas esztergagépek szállítójaként gyakran találkozom a vevők kérdéseivel e gépek különféle műszaki vonatkozásaival kapcsolatban. Az egyik leggyakrabban feltett kérdés: "Mekkora a réságyas eszterga előtolása?" Ebben a blogbejegyzésben az előtolási sebesség fogalmát, a réságyas eszterga működésében betöltött jelentőségét, valamint az általános megmunkálási folyamatra gyakorolt hatását fogom megvizsgálni.
Az előtolási sebesség megértése
Az eszterga előtolási sebessége azt a távolságot jelenti, amelyet a vágószerszám egy adott időegység alatt megtesz a munkadarabon. Ezt jellemzően inch per fordulat (IPR) vagy milliméter per fordulat (mm/r) mértékegységben mérik. A réságyas eszterga esetében az előtolási sebesség határozza meg, hogy a forgácsolószerszám milyen gyorsan mozog a munkadarab felületén, ami olyan tényezőket befolyásol, mint a simítás minősége, az anyageltávolítás sebessége és a megmunkálási folyamat általános hatékonysága.
Az esztergagépben két fő előtolástípus létezik: a hosszanti előtolás és a keresztirányú előtolás. A hosszirányú előtolás a vágószerszámnak a munkadarab tengelyével párhuzamos, míg a keresztirányú előtolás a tengelyre merőleges mozgást jelenti. Az előtolási sebesség az egyes előtolástípusokhoz függetlenül állítható, lehetővé téve a kezelők számára a megmunkálási folyamat optimalizálását a munka speciális követelményei alapján.
Az előtolási sebesség jelentősége
Az előtolási sebesség döntő szerepet játszik a megmunkálási folyamat minőségének és hatékonyságának meghatározásában. A megfelelő előtolás biztosítja, hogy a vágószerszám megfelelő ütemben távolítsa el az anyagot, megelőzve az olyan problémákat, mint a túlzott szerszámkopás, a rossz felületminőség és a pontatlan méretek.
- Felületi kidolgozás: A kisebb előtolás általában simább felületi minőséget eredményez, mivel a vágószerszámnak több ideje van az anyagot ellenőrzött módon eltávolítani. Ez különösen fontos olyan alkalmazásoknál, ahol jó minőségű felületre van szükség, például precíziós alkatrészek gyártása során.
- Anyageltávolítási arány: Másrészt a nagyobb előtolás gyorsabb anyageltávolítást tesz lehetővé, növelve a megmunkálási folyamat termelékenységét. Fontos azonban megtalálni a megfelelő egyensúlyt, mivel a túl magas előtolás a szerszám töréséhez, rossz felületminőséghez és egyéb problémákhoz vezethet.
- Szerszámélettartam: Az előtolás a vágószerszám élettartamát is befolyásolja. A túl nagy előtolás a szerszám túlzott kopását okozhatja, csökkentve annak élettartamát és növelve a szerszámcsere költségeit. A megfelelő előtolás kiválasztásával a kezelők meghosszabbíthatják a forgácsolószerszám élettartamát és csökkenthetik a teljes megmunkálási költségeket.
Az előtolási sebességet befolyásoló tényezők
Számos tényező befolyásolja a hézagágyas eszterga optimális előtolási sebességét. Ezek közé tartozik a megmunkált anyag típusa, a vágószerszám geometriája, a vágás mélysége, valamint magának az esztergagépnek a teljesítménye és merevsége.
- Anyag típusa: A különböző anyagok eltérő vágási jellemzőkkel rendelkeznek, és az előtolási sebességet ennek megfelelően kell beállítani. Például a lágyabb anyagok, például az alumínium általában nagyobb előtolási sebességgel megmunkálhatók, mint a keményebb anyagok, mint az acél.
- Vágószerszám geometriája: A vágószerszám alakja és mérete is szerepet játszik az előtolás meghatározásában. A nagyobb vágóélszögű vagy nagyobb dőlésszögű szerszámok eltérő előtolást igényelhetnek, mint a kisebb szögű szerszámok.
- Vágásmélység: A vágásmélység a vágószerszám egyetlen menetében eltávolított anyag vastagságára vonatkozik. A nagyobb fogásmélység általában alacsonyabb előtolást igényel, hogy a szerszám hatékonyan tudja eltávolítani az anyagot túlzott kopás vagy törés nélkül.
- Eszterga ereje és merevsége: Az eszterga ereje és merevsége fontos szempont az előtolási sebesség kiválasztásakor. Egy erősebb és merevebb eszterga általában nagyobb előtolási sebességet tud kezelni anélkül, hogy túlzott vibrációt vagy elhajlást tapasztalna.
Az optimális előtolási sebesség meghatározása
A hézagágyas eszterga optimális előtolási sebességének meghatározása tapasztalat, tudás és kísérletezés kombinációját igényli. Míg a különböző anyagokhoz és forgácsolószerszámokhoz általános irányelvek állnak rendelkezésre, gyakran szükség van az előtolási sebesség beállítására a megmunkálási folyamat sajátos körülményei alapján.
Az egyik megközelítés az, hogy konzervatív előtolási sebességgel kezdjük, és fokozatosan növeljük azt, miközben figyelemmel kísérjük a felületi minőséget, a szerszám kopását és egyéb tényezőket. Ez lehetővé teszi a kezelők számára, hogy megtalálják azt a maximális előtolási sebességet, amely még mindig elfogadható eredményeket hoz. Egy másik lehetőség, hogy konzultáljon a gyártó ajánlásaival az adott esztergagépre és vágószerszámra vonatkozóan.
Előtolási sebesség beállítása réságyas esztergagépen
A legtöbb réságyas eszterga előtolás-szabályozó mechanizmussal van felszerelve, amely lehetővé teszi a kezelők számára az előtolási sebesség egyszerű beállítását. Ez lehet kézi vezérlés, például kézikerék vagy kar, vagy automatikus vezérlés, például digitális kijelző vagy programozható vezérlő.
Az előtolási sebesség beállításánál fontos betartani a gyártó utasításait, és gondoskodni az eszterga megfelelő kenéséről és karbantartásáról. Az is jó ötlet, hogy kis módosításokat végezzen, és tesztelje az eredményeket, mielőtt további változtatásokat hajtana végre.
Valós alkalmazások
Az előtolás jelentőségének szemléltetésére egy valós alkalmazásban, nézzük meg egy acéltengely megmunkálását egyGap Bed Engine Eszterga. A kezelőnek sima felületet és pontos méreteket kell elérnie, miközben az anyagot a lehető leggyorsabban eltávolítja.
Az anyagtípus, a vágószerszám geometriája és a fogásmélység alapján megfelelő előtolás kiválasztásával a kezelő optimalizálhatja a megmunkálási folyamatot. Például a 0,010 hüvelyk/fordulat (IPR) előtolás megfelelő lehet nagyolási műveletekhez, míg az alacsonyabb, 0,005 IPR előtolás használható a simító műveletekhez a simább felületminőség elérése érdekében.
Következtetés
Összefoglalva, a réságyas eszterga előtolási sebessége olyan kritikus paraméter, amely befolyásolja a megmunkálási folyamat minőségét, hatékonyságát és költségét. Az előtolás fogalmának, fontosságának és az azt befolyásoló tényezőknek a megértésével a kezelők megalapozott döntéseket hozhatnak, és optimalizálhatják esztergagépeik teljesítményét.
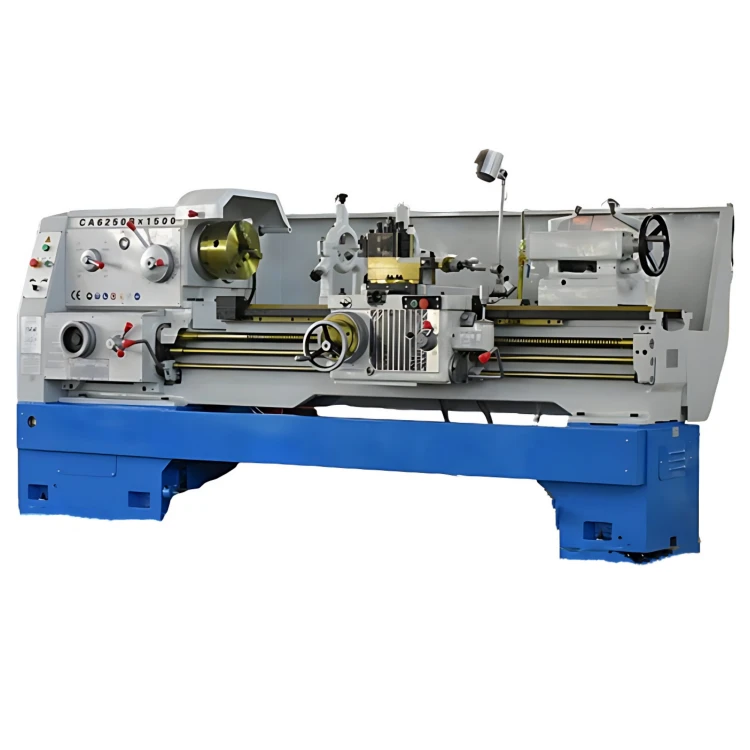

Ha jó minőségű réságyas esztergagépet keres, felkérem Önt, hogy fedezze fel termékkínálatunkat, beleértve aRéságyas eszterga CS6250C. Esztergagépeinket úgy tervezték, hogy megbízható teljesítményt és precíz megmunkálási képességeket biztosítsanak, és szakértői csapatunk készséggel áll rendelkezésére, hogy segítsen Önnek bármilyen kérdése vagy aggálya esetén.
Legyen szó kis műhelyről vagy nagy gyártóüzemről, mi segítünk megtalálni az igényeinek megfelelő esztergagépet. Lépjen kapcsolatba velünk még ma, hogy megbeszéljük igényeit, és többet megtudjon arról, hogyan javíthatják réságyas esztergagépeink megmunkálási műveleteit.
Hivatkozások
- "Megmunkálási kézikönyv", Industrial Press Inc.
- "Esztergagép kezelési kézikönyv", különféle gyártók


