

Hé! Mint a Gap Bed eszterga szállítója, gyakran megkérdezik, hogyan lehet mérni ezen gépek pontosságát. Nos, ma megosztom néhány betekintést ebbe a témába.
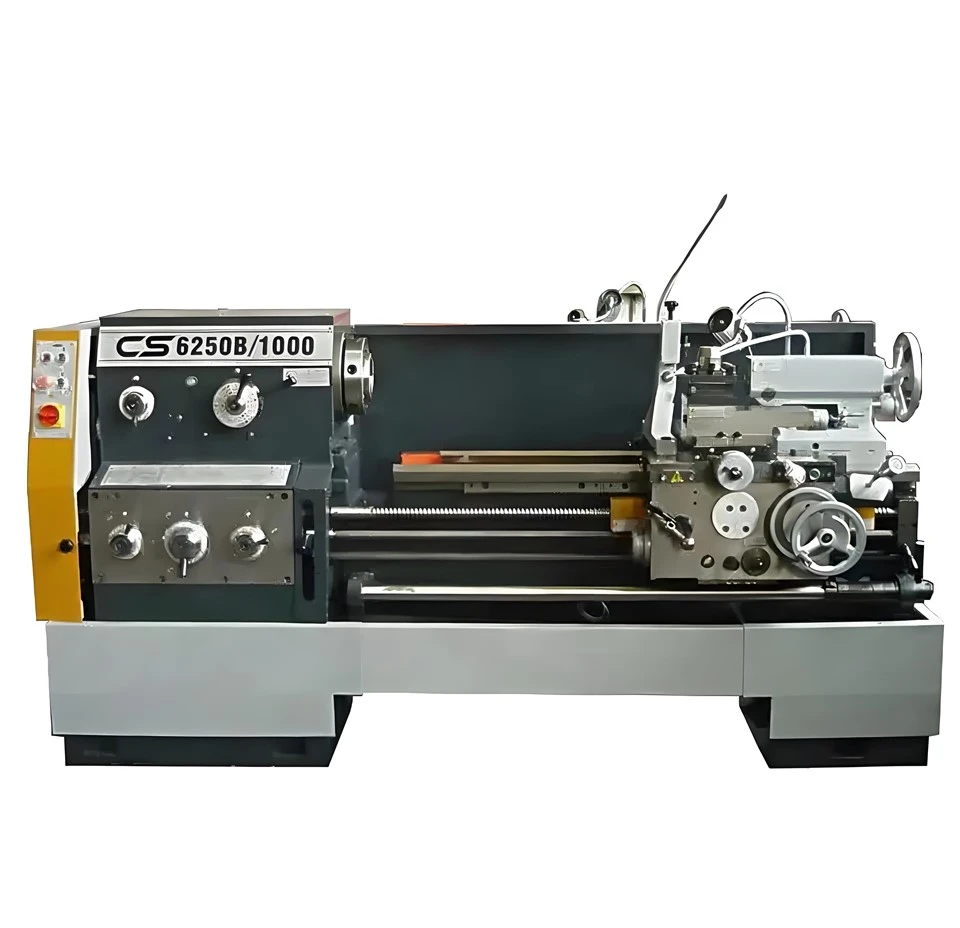
Először is, értjük meg, mi a rés ágy eszterga. A rés ágy eszterga egy sokoldalú gép, amely a fordulási műveletek széles skáláját képes kezelni. Kihúzható szakasza van az ágyban, amely lehetővé teszi a nagyobb átmérőjű munkadarabok megmunkálását. Például a miRés ágy eszterga CS6250CésRés ágyú motor esztergaolyan népszerű modellek, amelyek nagy rugalmasságot kínálnak a forgatási feladatokban.
Most, amikor a rés ágy eszterga pontosságának mérésére van szükség, számos kulcsfontosságú szempontot kell figyelembe venni.
Geometriai pontosság
Az eszterga geometriai pontossága arra utal, hogy a gép képes -e megőrizni a munkadarab helyes alakját és helyzetét a megmunkálás során. Ide tartoznak olyan tényezők, mint az ágy egyenessége, az orsó tengelyének párhuzamossága az ágyhoz, és a kereszt merőlegessége az orsó tengelyére.
Az ágy egyenességének méréséhez használhatunk egy precíziós egyenes és érzésmérőket. Helyezze az egyenesítőt az ágy mentén, és használja az érzelmi mérőeszközöket, hogy megmérje a réseket az egyenes és az ágy felülete között különböző pontokon. Ezeknek a hiányosságoknak a szignifikáns változásai azt jelzik, hogy az egyenes hiánya.
Az orsó tengelyének párhuzamossága az ágyhoz, a tárcsázási mutató használható. Szerelje fel a tárcsát a kocsira, és helyezze szondáját az orsó orrához. Mozgassa a kocsit az ágy mentén, és a tárcsázási mutatóban lévő leolvasásnak nagyon kicsi tolerancia -tartományon belül kell maradnia. Ha van egy nagy variáció, ez azt jelenti, hogy az orsó tengelye nem párhuzamos az ágyhoz, ami pontatlansághoz vezethet.
A kereszt -csúszás merőlegessége az orsó tengelyére szintén döntő jelentőségű. Használhatunk egy négyzetet és egy tárcsázási mutatót ennek ellenőrzésére. Helyezze a négyzetet az orsó orrához és a kereszt -csúszdához, majd használja a tárcsa mutatóját a tökéletes 90 fokos szögtől való eltérés méréséhez.
Orsó pontosság
Az orsó az eszterga szíve, és pontossága rendkívül fontos. Az orsó pontosságának két fő szempontja a radiális kifutás és az axiális kifutás.
A sugárirányú kifutás az orsó ingadozásának mennyiségére utal radiális irányban. Mérés céljából egy tesztrúdot szerezhetünk az orsóba, és használhatunk egy tárcsát. A tárcsázási jelző szondáját a tesztrúdra helyezzük, és amikor az orsó forog, a tárcsázási jelzőn lévő leolvasás a sugárirányú kifutást mutatja. Az alacsony sugárirányú kifutási érték egy pontosabb orsóra utal.
A tengelyirányú kifutás viszont az orsó tengelyirányú mozgása. A radiális kifutási méréshez hasonlóan használhatunk egy tárcsát, de ezúttal a szondát az orsó végfelületére vagy az orsóra felszerelt tesztdarabra helyezzük. A tárcsázási mutató leolvasása megadja nekünk az axiális kifutási értéket.
Vágási pontosság
A pontosság csökkentése az, ami igazán számít a végterméknél. Ezt olyan tényezők befolyásolják, mint például a gép merevsége, a vágószerszám geometriája, valamint a takarmány- és sebességbeállítások.
A vágási pontosság méréséhez tesztcsökkentést végezhetünk egy munkadarabon. A vágás után mérje meg a munkadarab méretét precíziós mérőeszközökkel, például mikrométerekkel vagy féknyereggel. Hasonlítsa össze a mért dimenziókat a kívánt dimenziókkal. Bármely eltérés a vágási pontosság problémáját jelzi.
Például, ha egy hengeres munkadarabot fordítunk, akkor az átmérőt a henger hossza mentén különböző pontokon mérhetjük. Ha az átmérő jelentősen eltérő, akkor olyan problémák lehetnek, mint a szerszám kopása, a nem megfelelő betáplálási sebesség vagy a gép merevségének hiánya.
Megismételhetőség
Az ismétlődés egy másik fontos tényező a rés ágy eszterga pontosságának mérésében. Arra utal, hogy a gép azon képessége, hogy ugyanazokat az eredményeket következetesen hozza létre több művelet során.
Az megismételhetőség tesztelése érdekében több munkadarabon azonos fordulási műveleteket végezhetünk. Mérje meg az egyes munkadarabok méretét a megmunkálás után. Ha az összes munkadarab dimenziói nagyon kicsi tolerancia -tartományon belül vannak, ez azt jelenti, hogy az eszterga jó megismételhetőséggel rendelkezik.
A megismételhetőség hiányát különféle tényezők okozhatják, mint például a laza szerelvények, az alkatrészek kopása vagy az inkonzisztens vezérlési beállítások.
A pontosságot befolyásoló tényezők
Számos tényező befolyásolhatja a rés ágy eszterga pontosságát. Az egyik fő tényező az eszterga építéséhez felhasznált anyagok minősége. Magas minőségű öntöttvas vagy acél az ágy és az alkatrészek számára jobb stabilitást és pontosságot biztosíthat.
Egy másik tényező az eszterga fenntartása. A rendszer rendszeres tisztítása, kenése és ellenőrzése elengedhetetlen. Például, ha a kenés nem megfelelő, akkor fokozott súrlódást okozhat a mozgó alkatrészek között, ami pontatlansághoz vezethet.
A vágási környezet is szerepet játszik. A hőmérsékletváltozások a gépkomponensek hőtágulást vagy összehúzódást okozhatnak, befolyásolva a pontosságot. Tehát fontos az eszterga stabil hőmérsékleti környezetben történő működtetése.
A pontos mérés fontossága
A rés ágy eszterga pontosságának pontos mérése nemcsak a minőség -ellenőrzés kedvéért. Közvetlen hatással van a gyártási művelet termelékenységére és jövedelmezőségére is.
Ha az eszterga nem pontos, akkor magas hibás termékekhez vezethet. Ez azt jelenti, hogy pazarolt anyagokat, időt és szülés. Másrészt egy nagyon pontos eszterga következetesen képes magas színvonalú termékeket előállítani, ami jobb vevői elégedettséget és több üzleti lehetőséget eredményezhet.
Tippek a pontosság javításához
Ha úgy találja, hogy a Gap Bed eszterga nem olyan pontos, mint szeretné, van néhány lépés, amelyet megtehet annak javítása érdekében.
Először ellenőrizze, hogy az eszterga megfelelően van -e felszerelve egy stabil alapra. A remegő alapítvány rezgéseket okozhat, amelyek befolyásolhatják a pontosságot.
Rendszeresen kalibrálja a gépet a gyártó utasításai szerint. Ez magában foglalja az összes geometriai és orsó pontosság ellenőrzését és beállítását a fentiek szerint.

Használjon magas színvonalú vágószerszámokat. Az unalmas vagy rosszul vágószerszámok rossz felületi felületet és pontatlan méreteket okozhatnak.
És természetesen biztosítson megfelelő képzést az operátoroknak. Egy kút - képzett kezelő jobban kihasználhatja a gép képességeit, és korán felismerheti és kijavíthatja az esetleges pontossági problémákat.
Összegezve, a rés ágy eszterga pontosságának mérése egy többlépéses folyamat, amely magában foglalja a gép különféle geometriai és mechanikai aspektusainak ellenőrzését. A nagy pontosság biztosításával magas színvonalú termékeket állíthatunk elő és javíthatjuk a gyártási folyamat általános hatékonyságát.
Ha megbízható és pontos rés ágy eszterga a piacon, vagy ha bármilyen kérdése van a meglévő eszterga pontosságának mérésével kapcsolatban, akkor nyugodtan forduljon hozzánk. Azért vagyunk itt, hogy segítsünk a helyes választásban, és biztosítsuk, hogy az eszterga a legjobban működjön.
Referenciák
- Gyártási technológiai tankönyvek
- Eszterga üzemeltetési és karbantartási kézikönyvek


