

Az új CNC függőleges eszterga vágási paramétereinek beállítása az optimális megmunkálási eredmények elérésének döntő szempontja. Az új CNC vertikális eszterga szállítójaként megértem ezen paraméterek jelentőségét és azt, hogy miként befolyásolhatják a megmunkálási folyamat hatékonyságát, minőségét és költségeit. Ebben a blogbejegyzésben megosztom néhány betekintést az új CNC vertikális eszterga vágási paramétereinek hatékony beállításához.
A vágási paraméterek megértése
Mielőtt belemerülne a beállítási folyamatba, elengedhetetlen a CNC vertikális eszterga -műveletekben részt vevő kulcsfontosságú vágási paraméterek megértése. Ezek a paraméterek magukban foglalják a vágási sebességet, az adagolási sebességet és a vágás mélységét.
- Vágási sebesség (VC): Ez arra utal, hogy a szerszám vágóéle a munkadarabhoz viszonyítva mozog. Általában méterenként percenként (m/perc) vagy felületi lábakonként (SFM) mérik. A vágási sebesség befolyásolja az anyag eltávolítását, a szerszám élettartamát és a munkadarab felületét.
- Takarmány -sebesség (f): Az előtolási sebesség az a távolság, amelyet a szerszám az orsó forradalmának munkadarabja tovább halad. Ezt milliméterenkénti forradalomonként (mm/r) vagy hüvelykben, forradalomonként (IPR) mérik. Az előtolási sebesség befolyásolja a forgács vastagságát, a felszíni felületet és a vágóerőt.
- A vágás mélysége (AP): A vágás mélysége az, hogy a szerszám behatol a megmunkált felületre merőleges munkadarabba. Milliméterben (mm) vagy hüvelykben (in) mérik. A vágás mélysége befolyásolja az anyag eltávolítási sebességét, a vágási erőt és a szerszám élettartamát.
A vágási paramétereket befolyásoló tényezők
Számos tényezőt kell figyelembe venni egy új CNC függőleges eszterga vágási paramétereinek beállításakor. Ezek a tényezők magukban foglalják:
- Munkadarab anyag: A különböző anyagok különböző megmunkálhatósági jellemzői vannak. A nehezebb anyagok alacsonyabb vágási sebességet és takarmányozási sebességet igényelnek a szerszám túlzott kopásának elkerülése érdekében, míg a lágyabb anyagok nagyobb sebességgel és takarmányozási sebességgel lehetnek megmunkálni.
- Szerszám anyag és geometria: A szerszám anyag típusa (pl. Karbid, nagysebességű acél) és geometria (pl. Rake-szög, távolsági szög) szignifikánsan befolyásolja a vágási paramétereket. Például a karbid szerszámok általában ellenállnak a nagyobb vágási sebességnek, mint a nagysebességű acélszerszámok.
- Gépi képességek: A CNC függőleges eszterga teljesítménye, merevsége és orsósebességének tartománya határozza meg a felhasználható maximális vágási paramétereket. Fontos, hogy a gép képességein belül működjön a biztonságos és hatékony megmunkálás biztosítása érdekében.
- A kívánt felületi kivitel: Ha kiváló minőségű felületi felületre van szükség, alacsonyabb előadási sebességekre és vágási sebességre lehet szükség. Ezzel szemben, ha a felületi befejezési követelmények kevésbé szigorúak, akkor magasabb előadási sebesség és vágási sebesség használható az anyag eltávolítási sebességének növelésére.
Lépésről lépésre a vágási paraméterek beállításához
Itt található egy lépésről lépésre az új CNC függőleges eszterga vágási paramétereinek módosítása:
1. lépés: Válassza ki a megfelelő eszközt
Válasszon egy eszközt, amely alkalmas a munkadarabokhoz és a megmunkálási művelethez. Vegye figyelembe a szerszám anyagát, a geometriát és a bevonatot az optimális teljesítmény biztosítása érdekében. Például, ha egy kemény anyagot megmunkál, akkor jó választás lehet egy pozitív gereblye-szög és kopásálló bevonatú karbid szerszám.
2. lépés: Határozza meg a kezdeti vágási paramétereket
A munkadarab anyag, szerszám anyag és gépi képességek alapján lásd a szerszámgyártó ajánlásait vagy a megmunkálási kézikönyveket a kezdeti vágási paraméterek meghatározásához. Ezek az ajánlások kiindulási pontot adnak a megmunkálási művelethez.
3. lépés: Végezzen egy tesztvágást
A teljes megmunkálási művelet megkezdése előtt végezzen egy tesztvágást egy hulladékdarabra, amely ugyanazon anyagból áll, mint a munkadarab. Ez lehetővé teszi a vágási teljesítmény kiértékelését és a vágási paraméterekhez szükséges beállítások elvégzését. A tesztvágás során figyelje a munkadarab vágóerejét, szerszám kopását és felületét.
4. lépés: Értékelje ki a tesztcsökkentési eredményeket
A teszt vágása után ellenőrizze a munkadarabot, hogy felmérje a felület felületét, a méret pontosságát és a chipképződést. Ha a felületi felület gyenge, akkor a vágási sebességet vagy az előtolási sebességet be kell állítani. Ha az eszköz túlzott kopást mutat, akkor a vágási paraméterek túl agresszívek lehetnek. Az értékelési eredmények alapján végezzen kis beállítást a vágási paraméterekhez, és ismételje meg a tesztcsökkentést, amíg a kielégítő eredmények el nem érik.
5. lépés: Optimalizálja a vágási paramétereket
Miután kielégítő eredményeket kapott a tesztcsökkentésből, optimalizálhatja a vágási paramétereket a megmunkálási hatékonyság további javítása érdekében. Ez magában foglalhatja a vágási sebesség vagy az adagolási sebesség növelését, miközben megőrzi a kívánt felületet és a szerszám élettartamát. Fontos azonban, hogy ezeket a beállításokat fokozatosan végezzük, és a megmunkálási folyamatot szorosan figyelemmel kísérjük, hogy elkerüljük a lehetséges problémákat.
Példák a vágási paraméterek beállítására
Vessen egy pillantást néhány példára a vágási paraméterek különböző megmunkálási forgatókönyvekhez történő beállítására:
1. példa: Az alumínium megmunkálása
- Munkadarab anyag: Alumínium ötvözet
- Szerszámanyag: Karbid
- Kezdeti vágási paraméterek: Vágási sebesség (vc) = 300 m/perc, előtolási sebesség (f) = 0,2 mm/r, vágási mélység (AP) = 2 mm
- Tesztcsökkentési eredmények: A felület felülete jó, de az anyag eltávolítási sebessége viszonylag alacsony.
- Beállítás: Növelje a vágási sebességet 400 m/percre, és az előtolási sebességet 0,3 mm/r -re, miközben a vágás mélységét állandó. Ismételje meg a tesztcsökkentést az eredmények értékeléséhez.
2. példa: Comagining acél
- Munkadarab anyag: Szénacél
- Szerszámanyag: Karbid
- Kezdeti vágási paraméterek: Vágási sebesség (VC) = 150 m/perc, előtolási sebesség (F) = 0,15 mm/r, vágás mélysége (AP) = 1,5 mm
- Tesztcsökkentési eredmények: Az eszköz kopás jeleit mutatja, és a felületi kivitel nem olyan sima, mint a kívánt.
- Beállítás: Csökkentse a vágási sebességet 120 m/percre, a takarmány sebességét pedig 0,1 mm/r -re, miközben tartja a vágás mélységét. Ismételje meg a tesztcsökkentést az eredmények értékeléséhez.
A megfelelő vágási paraméterek beállításának fontossága
A vágási paraméterek megfelelő beállítása több okból is elengedhetetlen:
- Javított szerszám élettartama: A helyes vágási paraméterek használatával csökkentheti a szerszám kopását és meghosszabbíthatja a szerszám élettartamát. Ez elősegíti a szerszámok költségeinek csökkentését és a megmunkálási művelet termelékenységének növelését.
- Továbbfejlesztett felületi kivitel: A vágási paraméterek beállítása jelentősen javíthatja a munkadarab felületének felületét. Gyakran sima felületre van szükség azokhoz az alkatrészekhez, amelyeknek pontosan illeszkedniük kell, vagy esztétikai követelményekkel kell rendelkezniük.
- Megnövekedett anyag eltávolítási sebesség: A vágási paraméterek optimalizálása lehetővé teszi az anyag eltávolítási sebességének növelését anélkül, hogy feláldozná a megmunkált rész minőségét. Ez rövidebb megmunkálási időket és nagyobb termelési hatékonyságot eredményez.
- Csökkentett megmunkálási költségek: A szerszám kopásának minimalizálásával, a felületi befejezés javításával és az anyag eltávolítási sebességének növelésével a megfelelő vágási paraméterek beállítása hozzájárulhat az általános megmunkálási költségek csökkentéséhez.
Kapcsolódó termékek
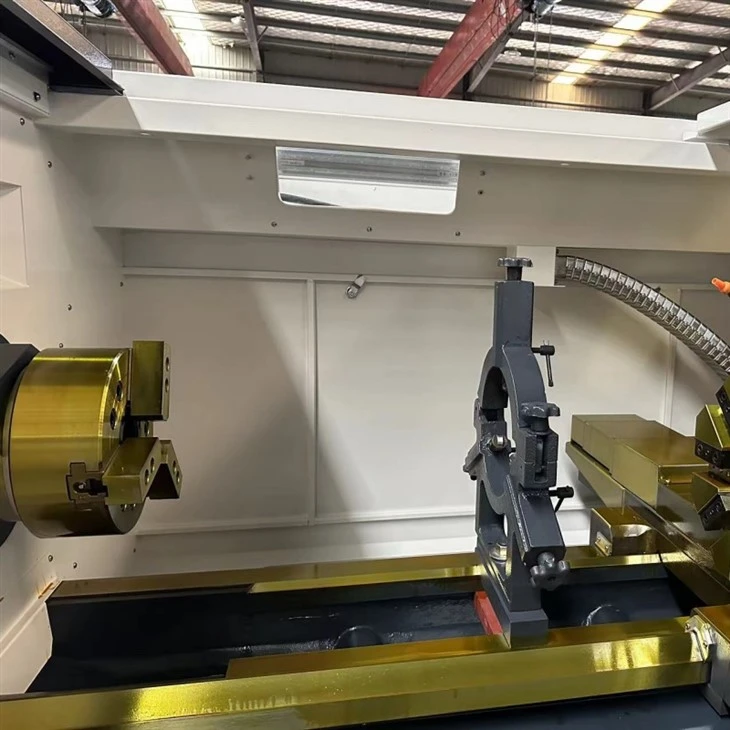
Ha érdekli más típusú CNC-eszterékek feltárása, számos kiváló minőségű terméket is kínálunk, beleértve aKettős orsó CNC eszterga, aCK6132 CNC eszterga, és aPrecíziós CNC eszterga- Ezeket a gépeket úgy tervezték, hogy megfeleljenek a különböző megmunkálási alkalmazások különféle igényeinek.
Következtetés
Az új CNC függőleges eszterga vágási paramétereinek beállítása olyan kritikus készség, amely jelentősen befolyásolhatja a megmunkálási teljesítményt és a minőséget. A kulcsvágási paraméterek megértésével, figyelembe véve azokat a tényezőket, amelyek befolyásolják őket, és a beállítás szisztematikus megközelítését követve az optimális megmunkálási eredményeket érheti el. Ne felejtse el elvégezni a tesztcsökkentéseket, értékelje az eredményeket, és szükség szerint végezzen kis módosításokat. Ha bármilyen kérdése van, vagy további segítségre van szüksége a CNC függőleges eszterga vágási paramétereinek beállításához, kérjük, ne habozzon kapcsolatba lépni velünk. Azért vagyunk itt, hogy segítsünk a megmunkálási műveletek optimalizálásában és a lehető legjobb eredmények elérésében. Függetlenül attól, hogy Ön egy kis műhely vagy egy nagy gyártóüzem, szakértői csoportunk támogatást és útmutatást nyújthat Önnek a megmunkálási folyamatokkal kapcsolatos megalapozott döntések meghozatalához. Vegye fel velünk a kapcsolatot ma, hogy megvitassa az Ön konkrét követelményeit, és vizsgálja meg, hogy az új CNC vertikális esztergaink hogyan tudják megfelelni az Ön igényeinek.
Referenciák
- ASM kézikönyv, 16. kötet: megmunkálás, ASM International.
- Machinery's Handbook, Industrial Press Inc.
- A szerszámgyártó katalógusai és műszaki útmutatói.


